
磨矿系统是选矿厂的「心脏手术台」——磨矿细度直接决定目的矿物的单体解离度,解离不够则回收率上不去,过磨则电耗、钢耗、药剂成本全线攀升。大美智造40余年(始于1980年代)的选厂经验是:磨矿系统的问题,八成不在磨机本身,而在「磨矿细度与分级效率」的匹配上。本文把磨矿流程结构、球磨+分级机/旋流器闭路方案、以及「细度不达标就加钢球」的典型误操作一次讲清。

图:大美智造球磨机衬板与磨矿配件——磨矿的任务是单体解离,不是越细越好
| 速览 | 结论 |
|---|---|
| 磨矿的任务 | 单体解离,不是越细越好——细度由目的矿物嵌布粒度决定 |
| 闭路 vs 开路 | 闭路(磨机+分级)把合格细粒及时分出,避免过磨;开路只用于粗磨段 |
| 螺旋分级机 | 循环负荷大、耗水高,但皮实耐用、缓冲性好 → 老厂/粗磨段 |
| 水力旋流器 | 分级效率高、占地小,但对给矿波动敏感 → 细磨段/新建厂,需配泵池液位控制 |
| 循环负荷 | 球磨闭路常见 100%~400%;骤升骤降都是异常信号(衬板磨损/给矿中断) |
| 磨矿浓度 | 球磨给矿常见 65%~80%(固体质量分数);浓度波动 = 细度波动的头号原因 |
| 最贵误操作 | 细度不达标就无脑加钢球——电耗钢耗齐涨,过磨的细泥反而恶化浮选 |
① 给矿准备层
② 磨矿层:球磨机型式与排列
③ 分级层:螺旋分级机 vs 水力旋流器
| 对比项 | 螺旋分级机 | 水力旋流器 |
|---|---|---|
| 分级原理 | 重力沉降,螺旋返砂 | 离心力场,切线给料 |
| 分级效率 | 较低(沉降受粒度+密度双重影响) | 较高(离心分离更锐利) |
| 占地面积 | 大(磨机旁大槽体) | 小(管道连接,可多台并联) |
| 对给矿波动 | 缓冲性好(大槽体液位天然缓冲) | 敏感(压力波动直接影响分级粒度) |
| 耗水 | 高(沉降需稀释) | 较低 |
| 磨损件 | 螺旋叶片/衬铁,寿命长 | 沉砂口/溢流管,寿命较短需常查 |
| 适用 | 粗磨段、老厂改造、维护力量弱 | 细磨段、新建厂、占地受限 |
旋流器给矿泵是「隐藏关键」:旋流器的压力即分级粒度的「油门」——给矿泵磨损导致压力下降,分级粒度变粗,细度不达标。旋流器工位必须装压力表并纳入班巡,沉砂口定期检查更换(详见下文真实经验)。
典型一段闭路磨矿(球磨+旋流器)
| 工位 | 关键参数 | 纪律 |
|---|---|---|
| 球磨给矿 | 给矿量 t/h、给矿粒度 P80、磨矿浓度 65%~80% | 三稳定:矿量、粒度、水量——细度稳定的前提 |
| 排矿→泵池 | 泵池液位、补加水流量 | 液位稳定 = 给矿泵吸入条件稳定 = 旋流器压力稳定 |
| 旋流器给矿 | 给矿压力(常见 0.03~0.35 MPa 视规格与分级粒度)、给矿浓度 | 压力是分级粒度的「油门」——压力表必装必巡 |
| 旋流器沉砂 | 沉砂浓度(常 65%~80%)、沉砂形状 | 沉砂呈伞状旋转为正常,柱状=给矿浓度过高,喷雾状=沉砂口磨损 |
| 返砂 | 循环负荷 100%~400%(返砂/给矿质量比) | 循环负荷是闭路磨矿的「体温计」——骤升骤降都要查原因 |
二段磨矿与阶段磨选:一段粗磨+粗选抛尾,粗精矿二段细磨再选。相比「一段磨到最终细度」,阶段磨选可显著降低无效过磨量——尤其适合嵌布粒度不均的矿石(部分粗粒早解离即可回收)。
磨矿介质与衬板:介质充填率、球径配比按磨机规格与给矿粒度配置(参考球磨机钢球选购指南);衬板材质选择参考衬板材质决策矩阵。
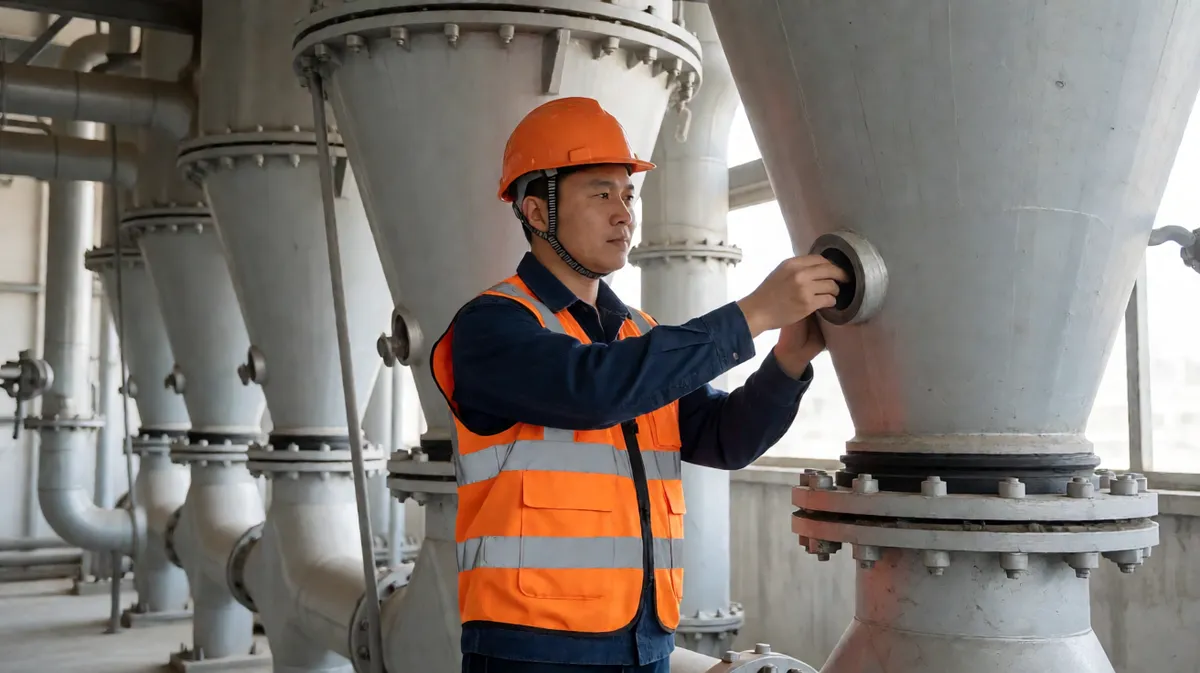
图:旋流器沉砂口检查——沉砂呈伞状为正常,喷雾状=沉砂口磨损
一座铁选厂反馈:磨矿细度长期达不到设计值(-200目占比不足),浮选回收率偏低。现场班长凭经验连续补加钢球,结果电耗、钢耗明显上涨,细度改善有限,浮选指标反而恶化。
我们做了三步排查:
根因清楚了:不是磨机「不够力」,是分级系统失效——该分出去的没分出去,不该回来的大量回来了。
整改方案:
整改后,磨矿细度稳定达标,电耗与钢耗回落,浮选回收率回升。这条经验固化为一句话:细度不达标,先查分级系统(压力表+沉砂形状),再谈加钢球。
表1:流程结构怎么选
| 矿石特征/工况 | 推荐流程结构 | 理由 |
|---|---|---|
| 嵌布粒度较粗且均匀 | 一段闭路磨矿 | 一次磨到解离粒度即可,结构最简 |
| 嵌布粒度细且不均 | 阶段磨选(粗磨→粗选抛尾→再磨) | 早解离早回收,避免全量过磨,节能显著 |
| 粗粒抛尾可能性大 | 粗磨+磁选/重选抛尾→再磨 | 尽早丢弃大量尾矿,入再磨量锐减 |
| 两段磨矿 | 一段格子型(粗磨)+ 二段溢流型(细磨) | 格子型强制排料防过磨,溢流型适合细磨段 |
表2:分级设备怎么选
| 工况 | 推荐分级设备 | 理由 |
|---|---|---|
| 粗磨段、维护力量弱、老厂改造 | 螺旋分级机 | 皮实耐用、缓冲性好,允许给矿波动 |
| 细磨段、新建厂、占地受限 | 水力旋流器 | 分级效率高、占地小,多台并联灵活扩容 |
| 给矿波动大且暂无条件自控 | 螺旋分级机 或 旋流器+泵池液位控制 | 旋流器对压力波动敏感,必须配稳定给矿 |
| 要求分级粒度较细 | 小直径旋流器组 | 旋流器越细分级粒度越细,小直径多台并联 |
表3:常见误操作对照(自查清单)
| 误操作 | 现场表现 | 纠正动作 |
|---|---|---|
| 细度不达标就加钢球 | 电耗钢耗涨,细度改善有限,浮选恶化 | 先查分级系统(压力/沉砂形状),再核钢球制度 |
| 旋流器无压力表或从不巡检 | 泵磨损后分级粒度悄悄变粗 | 压力表必装必巡,给矿泵叶轮定期更换 |
| 沉砂口不定期检查 | 沉砂喷雾状,合格细粒反复再磨 | 沉砂形状班巡,沉砂口定期更换 |
| 泵池补加水手动乱调 | 给矿浓度漂移,分级粒度跟着漂 | 液位+流量自动调节,纳入中控 |
| 忽略循环负荷监测 | 衬板磨损/给矿中断不能及时发现 | 循环负荷纳入中控趋势,骤变即查 |
| 一段磨到最终细度 | 全量物料过磨,细泥恶化浮选 | 改阶段磨选,早解离早回收 |
配套阅读:磨机选型对比、球磨机钢球选购、棒磨机钢棒选购、衬板材质决策矩阵。
三步行动:① 先做筛析曲线(给矿/溢流/沉砂三处取样),确认细度真实水平与分级效率;② 按决策表核对流程结构(一段/两段/阶段磨选)+ 分级设备(螺旋/旋流器);③ 把旋流器压力、沉砂形状、循环负荷三项纳入班巡与中控趋势——磨矿系统的健康度全在这三个数上。
磨矿系统配置,核心是一句话:磨矿的任务是单体解离,不是越细越好;细度问题先查分级,再谈磨机。三条纪律:① 细度由嵌布粒度决定,流程按矿石性质选(均匀粗粒一段闭路、不均细粒阶段磨选);② 分级设备按工况选(波动大选螺旋、要效率选旋流器+压力控制);③ 旋流器压力、沉砂形状、循环负荷三项必巡——细度不达标先查这三个数,不要无脑加钢球。佛山市大美智造贸易有限公司深耕矿山装备与耐磨铸造40余年,持有20余项专利,与中南大学、广东工业大学开展产学研合作,为国家高新技术企业[待补充:请从知识库提取证书编号与有效期],长期服务中国建材、海螺水泥等骨干企业并出口6个海外市场,广州/佛山/长沙三地24小时响应。把您的矿石性质、设计处理量与目标细度发来,我们帮您做一次磨矿系统匹配评估。
📞 磨矿系统配件、整线方案与细度诊断 —— 大美智造
40年耐磨铸造积淀 · 20余项专利 · 中南大学/广东工业大学产学研合作 · 国家高新技术企业
破碎·粉磨·筛分装备 + 耐磨配件 + 整体解决方案
全国服务热线:+86-0757-18144901190 | 邮箱:zhouwenbin@fsgrandheavy.com
官方网站:www.fsgrandheavy.com
大美智造 —— 细度不达标,先查分级系统,再谈加钢球!


佛山市顺德区乐从镇东平社区岭南大道南10号新睿广场1栋3411室
18144901190 (周小姐)
zhouwenbin@fsgrandheavy.com

一、本网站所展示的信息为网站所有者自行提供,内容真实性、准确性、合法性由网站所有者负责。
二、如本网站展示的证书过期或失效,欢迎访客提醒更换为有效证书。(联系方式见本网站)
三、如果本网站展示信息侵犯您的版权及其他合法权益,或展现任何违反国家相关法律的内容,请联系(公司名称:佛山市大美智造贸易有限公司 电话:18144901190 邮件:zhouwenbin@fsgrandheavy.com),我们会在24小时内审核处理。
新广告法规定所有页面不得出现绝对化用词和功能性用词。我司支持新广告法,为了不影响消费者正常购买,页面明显区域我司在已经排查修改,并在此郑重声明:我司所有页面上的绝对化用词与功能性用词在此声明前全部失效,不作为赔付理由。
对于不明显区域和未检查到区域,会逐步进行修改完善。但人工排查并不能保证100%的排查完整,我司不接受并且不妥协以任何形式的极限用词赔付要求及打假名义进行网络欺诈,请为真正的消费者让路,维权是双向的。望新老客户理解支持并联系客服帮助完善。
根据《广告法》和工商部门指示,特别提醒本产品标题纯属运营和技术引流需要而设,并非产品功效宣传,请勿断章取义,另根据《中华人民共和国消费者权益保护法》第十五条产品宣传的真实性要求及《广告法》、《消毒产品标签说明书管理规范》、《医疗器械监督管理条例》等法律法规的要求规定。
所售产品为官方授权,产品实际配方(结构)与产品包装或说明书所述一致,页面标题仅仅只是为了迎合买家搜索习惯而使用的关键词,不代表产品本身的实际功效与特性,页面图文视频等信息仅为优化网站页面,产品实际成分及功效以产品包装盒或说明书为准,请知悉!