
在圆锥破碎机轧臼壁的材质选型中,高锰钢以其独特的加工硬化特性占据主导地位。其中,以Mn13(锰含量11%~14%)为代表的传统高锰钢和以Mn18(锰含量17%~19%)为代表的超高锰钢是应用较为广泛的两类。锰含量的差异直接影响材料的加工硬化能力、表层硬度及冲击韧性,进而决定其在处理不同硬度物料时的耐磨表现。
一、加工硬化机制:高锰钢耐磨性的核心

图:大美智造圆锥破配件实物——每批随附材质成分单,可按工况匹配材质
高锰钢的耐磨性并非来自材料的初始硬度,而是源于其在服役过程中通过冲击载荷触发的加工硬化现象。水韧处理后的高锰钢基体为单一奥氏体组织,起始硬度约HB200,并不具备显著的耐磨能力-
在受到剧烈冲击或高压力挤压时,表面发生塑性变形,组织中出现高密度位错和形变挛晶,硬度可提升至HB500以上,同时内层保持优良的韧性,形成“外硬内韧”的结构-
这一特性使高锰钢能够承受较大冲击载荷而不致破裂,即使磨损到很薄,仍能保持足够的承载能力
加工硬化能力的高低,直接决定了高锰钢在使用中能否形成足够厚的硬化层。若硬化层深度不足,表面硬度达不到预期值,耐磨性将明显下降。
二、Mn13与Mn18的耐磨性对比
1. 化学成分的基本差异
Mn13和Mn18同属奥氏体高锰钢范畴,核心区别在于锰含量。Mn13的锰含量通常控制在11%~14%,碳含量0.9%~1.35%,是GB/T 5680标准中ZGMn13系列的典型牌号。Mn18则属于超高锰钢,锰含量17%~19%,并在多数工业应用中添加1.5%~2.5%的铬元素,以Mn18Cr2的形式使用,用于改善淬透性和耐磨性。
值得注意的是,锰含量并非越高越好。在低冲击磨损或纯磨损条件下,传统Mn13可能无法充分触发马氏体转变,其耐磨性反而不高。这表明高锰钢的加工硬化能力不仅取决于锰含量,还与冲击功水平密切相关。
2. 冲击条件下的耐磨性表现
冲击磨料磨损试验提供了Mn13与Mn18耐磨性的量化对比数据。在低冲击能量条件下磨损60分钟后,Mn18的耐磨性显著优于Mn13,且其磨损表面硬度随时间推移呈缓慢增长趋势。在较高冲击能量(3.0J冲击功)下,Mn18的耐磨性约为Mn13的1.5倍,且磨损表面硬度可在较短时间内增至HB440。这意味着Mn18在承受足够大冲击载荷时,能够在更短时间内完成表面硬化,并维持更厚的硬化层。
从硬化层深度和耐磨性提升幅度来看,Mn18在相同冲击条件下硬化层更深,耐磨性较Mn13提升约30%。这一提升对于高冲击频率的破碎场景(如大型圆锥破碎机处理硬岩)具有工程意义。
3. 碳含量与加工硬化的协同作用
碳和锰在高锰钢中共同影响加工硬化能力。研究结果表明,提高碳含量、降低锰含量可提升奥氏体锰钢的加工硬化能力,在非强烈冲击工况下,高碳中锰钢的加工硬化能力和使用寿命均优于普通高锰钢。这一结论提示:Mn18的耐磨优势更依赖其合金体系的整体设计,而非单纯的锰含量升高。如果锰含量低于11%,无法形成稳定的奥氏体基体,受冲击后无法触发加工硬化,耐磨性将骤降50%以上;若碳含量高于1.4%,会析出网状碳化物,虽然硬度升高,但基体脆性增加,磨损时易发生崩裂剥落,反而缩短使用寿命。
三、物料硬度对耐磨性的影响
1. 物料硬度与衬板磨损的关联
物料硬度是影响轧臼壁磨损速率的重要参数。随着物料硬度升高,破碎所需挤压力增加,衬板表面承受的凿削应力和接触应力相应增大。对于高锰钢而言,这一工况条件恰好有利于加工硬化层的形成和维持。
以破碎玄武岩(莫氏硬度6~7)和花岗岩(莫氏硬度5~7)等硬质物料为例,破碎过程中产生的冲击能量较高,高锰钢表面的加工硬化能够充分展开,硬化层硬度可达HB500以上,耐磨潜力得以较好发挥。当物料硬度较低(如石灰石,莫氏硬度3~4)时,破碎过程以切削和研磨为主,冲击功不足,高锰钢加工硬化不充分,耐磨性反而受到制约。物料粒度分布同样影响轧臼壁磨损。给料粒度不均或给料偏析会导致衬板局部磨损加速,即使材质选择合理,也可能因工况条件不当而出现偏磨现象。
2. 物料硬度对材质选择的指导意义
物料硬度可分为低硬度(莫氏硬度<4)、中硬度(莫氏硬度4~6)和高硬度(莫氏硬度>6)三个等级。针对不同等级的物料,Mn13和Mn18的适用性存在差异:
• 低硬度物料:破碎过程中冲击功较低,高锰钢加工硬化不充分,Mn13与Mn18的实际耐磨性差异有限,耐磨性均难以充分发挥,可能更适宜选用高铬铸铁或其他耐磨合金材料。
• 中硬度物料:冲击功处于中等水平,Mn13能够较为稳定地触发加工硬化,性价比优势较为突出。
• 高硬度物料:冲击功较高,Mn18在硬化层深度和耐磨性上的优势能够较好体现,适合处理高冲击频率和强凿削磨损的工况。
四、不同硬度物料下的材质选型建议
基于冲击功条件、物料硬度及设备运行特点,轧臼壁材质的选型可按以下框架进行:


物料类型
典型物料
适用材质
选型依据
低硬度物料
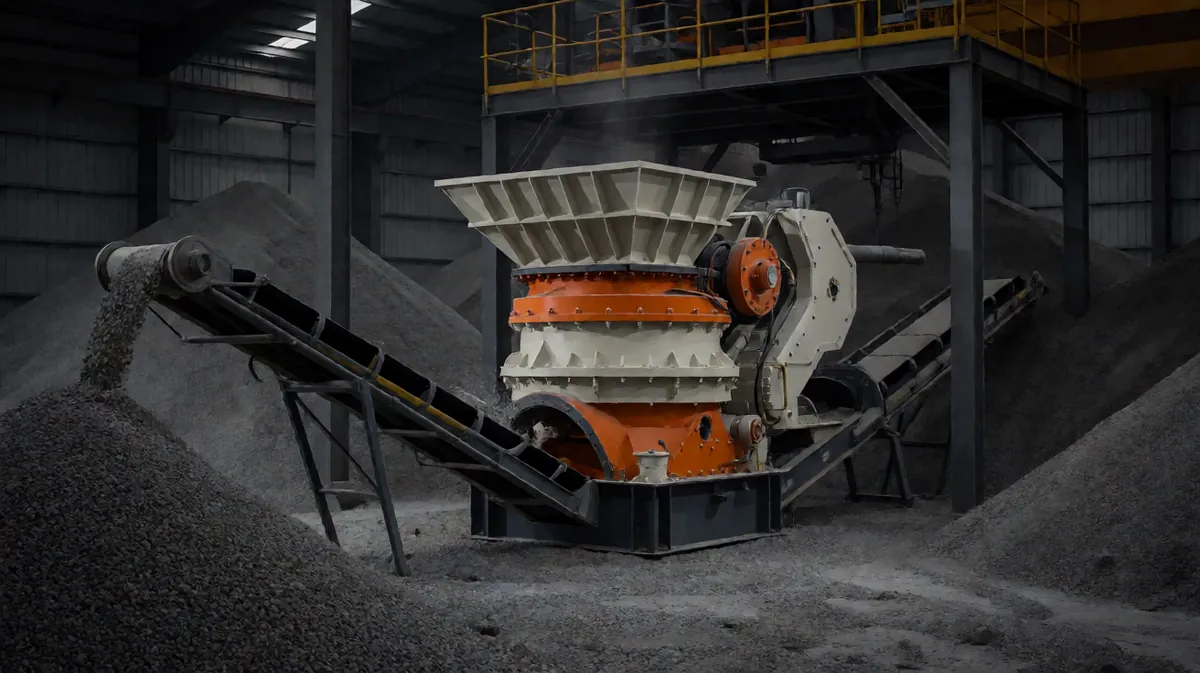
图:圆锥破碎机在硬岩骨料生产线运行
石灰石、石膏
高铬铸铁或合金钢
加工硬化不充分,高锰钢优势难以发挥
中硬度物料(中等冲击)
铁矿石、砂岩
Mn13
性价比突出,满足常规破碎需求
中硬度物料(冲击较强)
铁矿石(块度大)
Mn13Cr2
铬元素增强基体耐磨性,韧性改善
高硬度物料(强冲击)
玄武岩、花岗岩、石英岩
Mn18 / Mn18Cr2
硬化层深,耐磨性较Mn13提升约30%~50%
高硬度+强磨蚀物料
高硅石、辉绿岩
Mn18Cr2或双金属复合
超高锰钢基体+硬质合金镶块协同作用
Mn13Cr2和Mn18Cr2在传统高锰钢基础上加入铬元素,弥补了传统高锰钢在纯磨损条件下韧性发挥不足的缺陷,可有效延长耐磨件的使用寿命。当物料硬度极高且磨蚀性很强时,双金属复合材质是值得考虑的替代方案。该方法以高锰钢或超高锰钢为基体,在工作表面复合镶嵌硬质合金或陶瓷颗粒,使磨损面具备更高的抗磨能力,非磨损面则保持优良的塑性和冲击韧性。
五、实际选型中的注意事项
1. 不可忽视的热处理质量
高锰钢轧臼壁的性能不仅取决于化学成分,热处理工艺同样至关重要。铸件必须进行水韧处理(约1050℃加热后水淬),水韧处理后的力学性能应符合标准规定。若热处理不当(加热速率过快、保温时间不足或淬火冷却速度不够),即使化学成分符合要求,也无法获得单相奥氏体组织,加工硬化能力将大幅下降。
2. 复合材质的适用边界
双金属复合材质通过在高锰钢基体中镶嵌硬质合金或陶瓷颗粒,实现了硬度与韧性的协同作用,在处理极高硬度物料时具有一定的寿命优势。但需注意,复合材质成本明显高于单一高锰钢,选型前应进行经济性评估,以吨处理成本为综合判断依据。
3. 冲击功的实际测量
“冲击功”并非抽象概念,而是与物料块度、破碎机转速和排料口设置直接相关的物理量。在选型时,应结合给料粒度分布、设备运行参数和实际工况条件综合判断。若破碎大块硬岩且设备转速较高,则冲击功较大,Mn18的耐磨优势能够得到较好发挥;若给料粒度均匀且设备运行较为平稳,则Mn13的性价比可能更为合适。
4. 衬板磨损规律与材质调校
即使选择同一牌号的高锰钢,不同铸造厂家的产品因冶炼纯净度、热处理参数控制、铸造工艺等方面的差异,实际使用寿命可能存在显著差距。建立衬板磨损档案制度(记录各批次衬板的运行时长、处理吨数和磨损形态),通过数据积累反向调校材质选型和铸造工艺参数,是一种有效的管理方法。若在破碎高硬度物料时出现表面剥落而非正常磨损,应首先排查材质是否合格,再判断是否为工况与材料特性不匹配。若材质合格但冲击功不足以触发充分加工硬化,可考虑调整给料粒度分布或改用Mn18材质。


佛山市顺德区乐从镇东平社区岭南大道南10号新睿广场1栋3411室
18144901190 (周小姐)
zhouwenbin@fsgrandheavy.com

一、本网站所展示的信息为网站所有者自行提供,内容真实性、准确性、合法性由网站所有者负责。
二、如本网站展示的证书过期或失效,欢迎访客提醒更换为有效证书。(联系方式见本网站)
三、如果本网站展示信息侵犯您的版权及其他合法权益,或展现任何违反国家相关法律的内容,请联系(公司名称:佛山市大美智造贸易有限公司 电话:18144901190 邮件:zhouwenbin@fsgrandheavy.com),我们会在24小时内审核处理。
新广告法规定所有页面不得出现绝对化用词和功能性用词。我司支持新广告法,为了不影响消费者正常购买,页面明显区域我司在已经排查修改,并在此郑重声明:我司所有页面上的绝对化用词与功能性用词在此声明前全部失效,不作为赔付理由。
对于不明显区域和未检查到区域,会逐步进行修改完善。但人工排查并不能保证100%的排查完整,我司不接受并且不妥协以任何形式的极限用词赔付要求及打假名义进行网络欺诈,请为真正的消费者让路,维权是双向的。望新老客户理解支持并联系客服帮助完善。
根据《广告法》和工商部门指示,特别提醒本产品标题纯属运营和技术引流需要而设,并非产品功效宣传,请勿断章取义,另根据《中华人民共和国消费者权益保护法》第十五条产品宣传的真实性要求及《广告法》、《消毒产品标签说明书管理规范》、《医疗器械监督管理条例》等法律法规的要求规定。
所售产品为官方授权,产品实际配方(结构)与产品包装或说明书所述一致,页面标题仅仅只是为了迎合买家搜索习惯而使用的关键词,不代表产品本身的实际功效与特性,页面图文视频等信息仅为优化网站页面,产品实际成分及功效以产品包装盒或说明书为准,请知悉!